در فرایند ساخت سازههای فلزی، کج شدن و پیچیدگی قطعات پس از جوشکاری، همواره یکی از بزرگترین چالشهای مهندسی بوده است. دفرمه شدن ورقها نه تنها ظاهر سازه را خراب میکند، بلکه باعث افت دقت ابعادی و تحمیل هزینههای سنگین صافکاری ثانویه یا ضایعات شدن قطعه میشود.
اگرچه استفاذه از دستگاه جوشکاری لیزری به دلیل ورودی حرارتی بسیار کم، بهترین روش برای جلوگیری از تابیدگی در جوشکاری نسبت به روشهای سنتی (MIG/TIG) است؛ اما برای قطعات حساس و ورقهای نازک، مهار مکانیکی همچنان الزامی است. در این مقاله علمی، راهکارهای عملی برای جلوگیری از تابیدگی در جوشکاری لیزری با استفاده از تکنولوژی جوش لیزری، میزهای جوشکاری تخصصی و سیستمهای فیکسچرینگ شایاحک را بررسی میکنیم.
علت اصلی دفرمه شدن ورق و پیچیدگی قطعات در جوشکاری چیست؟
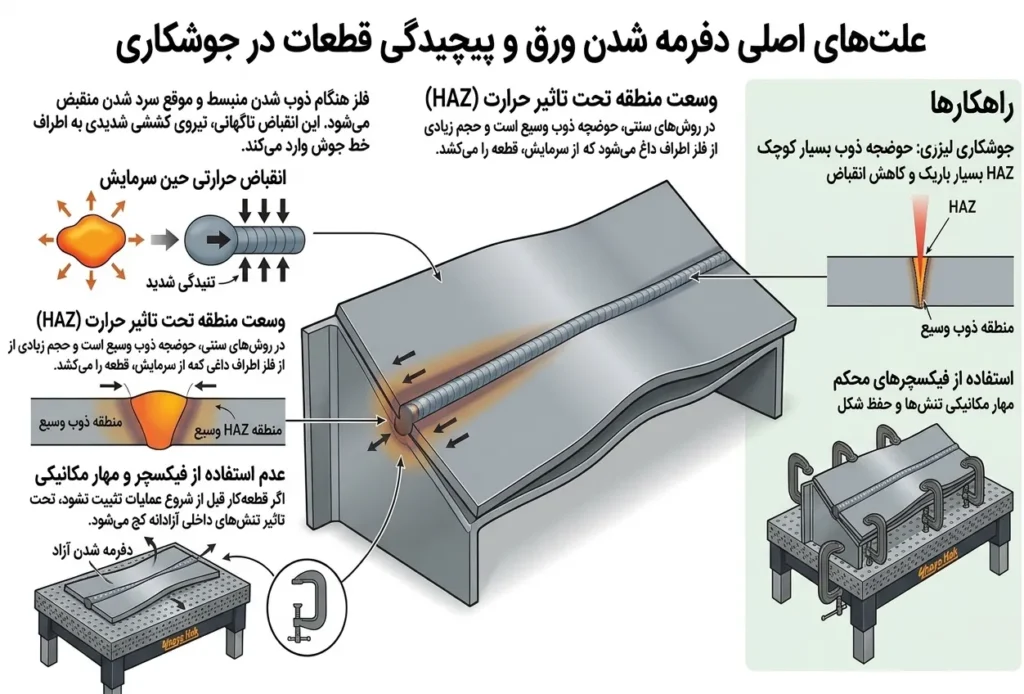
علت اصلی تاب برداشتن فلزات، تغییرات دمایی موضعی و غیرهمگون است:
انقباض حرارتی حین سرمایش: فلز هنگام ذوب شدن منبسط و موقع سرد شدن منقبض میشود. این انقباض ناگهانی، نیروی کششی شدیدی به اطراف خط جوش وارد میکند.
وسعت منطقه تحت تاثیر حرارت (HAZ): در روشهای سنتی، حوضچه ذوب وسیع است و حجم زیادی از فلز اطراف داغ میشود که پس از سرمایش، قطعه را میکشد.
عدم استفاده از فیکسچر و مهار مکانیکی: اگر قطعهکار قبل از شروع عملیات تثبیت نشود، تحت تاثیر تنشهای داخلی آزادانه کج میشود.
چرا دستگاه جوشکاری لیزری بهترین روش برای جلوگیری از تابیدگی در جوشکاری است؟
اصلیترین مزیت دستگاه جوش لیزری شایاحک، تمرکز فوقالعاده انرژی در یک نقطه بسیار کوچک است:
منطقه HAZ فوقالعاده باریک: اشعه لیزر بدون داغ کردن کل قطعه، صرفاً محل اتصال را ذوب میکند؛ در نتیجه حجم فلز منبسطشده بسیار کم است.
ورودی حرارتی پایین و سرعت بالا: سرعت بالای جوش لیزری اجازه نفوذ و انتشار حرارت به عمق قطعه را نمیدهد.
کاهش تنش پسماند: جوش لیزری اتصالی عمیق و باریک ایجاد میکند که انقباض عرضی و در نتیجه تابیدگی در جوشکاری لیزری را به حداقل ممکن میرساند.
چرا دستگاه جوشکاری لیزری بهترین روش برای جلوگیری از تابیدگی در جوشکاری است؟
اصلیترین مزیت دستگاه جوش لیزری شایاحک، تمرکز فوقالعاده انرژی در یک نقطه بسیار کوچک است:
منطقه HAZ فوقالعاده باریک: اشعه لیزر بدون داغ کردن کل قطعه، صرفاً محل اتصال را ذوب میکند؛ در نتیجه حجم فلز منبسطشده بسیار کم است.
ورودی حرارتی پایین و سرعت بالا: سرعت بالای جوش لیزری اجازه نفوذ و انتشار حرارت به عمق قطعه را نمیدهد.
کاهش تنش پسماند: جوش لیزری اتصالی عمیق و باریک ایجاد میکند که انقباض عرضی و در نتیجه تابیدگی در جوشکاری لیزری را به حداقل ممکن میرساند.
نقش میز جوشکاری تخصصی و فیکسچر در جلوگیری از تابیدگی در جوشکاری لیزری
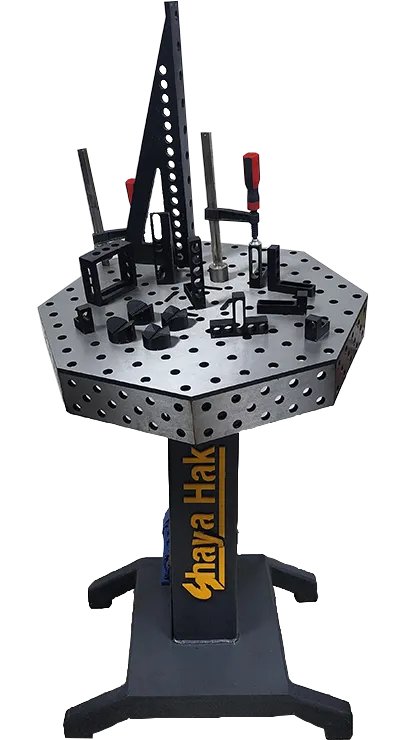
حتی با وجود ورودی حرارتی پایین دستگاه جوش لیزری، در جوشکاری ورقهای نازک (زیر ۲ میلیمتر)، خطوط جوش ممتد و سازههای حساس، قطعهکار نیاز به مهار ۱۰۰٪ دارد. استفاده از میزهای جوشکاری تخصصی و ابزار مهار شایاحک این نقش را ایفا میکند:
الف) مهار کامل قطعه با سیستم کلمپینگ
میزهای جوشکاری سوراخدار با پینها و کلمپهای سریع، قطعه را دقیقاً مطابق نقشه قفل میکنند تا نیروهای انقباضی نتوانند شکل سازه را تغییر دهند.
ب) عملکرد به عنوان سینک حرارتی (Heat Sink)
صفحات فلزی سنگین و ماشینکاریشده در میزهای جوشکاری شایاحک، حرارت باقیمانده از جوش لیزر را به سرعت جذب و دفع میکنند تا قطعه داغ نماند.
ج) تضمین گونیا بودن و تکرارپذیری در تیراژ بالا
استفاده از فیکسچر روی میز جوشکاری باعث میشود اپراتور قطعات را بدون خطای انسانی جا بزند و خط جوش لیزر را با دقت میلیمتری اجرا کند.
تکنیکهای عملیاتی جهت جلوگیری از تابیدگی در جوشکاری لیزری
برای دستیابی به یک سازه کاملاً صاف و بدون پیچیدگی، رعایت این ۳ نکته در کنار ابزار مناسب الزامی است:
جوشکاری منقطع (Stitch Welding): به جای خط جوش یکسره، جوشکاری را به صورت پاسهای متناوب تقسیم کنید تا تمرکز حرارت در یک نقطه ایجاد نشود.
تنظیم دقیق توان سورس لیزر: توان دستگاه جوش لیزری را دقیقاً متناسب با ضخامت قطعه تنظیم کنید؛ توان اضافی فقط حرارت ناخواسته وارد میکند.
پیشتابیدگی معکوس (Pre-setting): قطعه را قبل از جوش، چند دهم میلیمتر در جهت مخالف تابیدگی کلمپ کنید تا پس از انقباض، کاملاً صاف شود.
نتیجهگیری
موفقیت در جلوگیری از تابیدگی در جوشکاری لیزری حاصل ترکیب تکنولوژی مدرن و مهار مکانیکی درست است. دستگاه جوش لیزری با باریک کردن منطقه تحت تاثیر حرارت (HAZ) عامل اصلی ایجاد تنش را کنترل میکند، و میزهای جوشکاری تخصصی و فیکسچرهای شایاحک با مهار فیزیکی و دفع حرارت، تحویل سازهای کاملاً صاف، گونیا و بدون ضایعات را تضمین مینمایند.