در دنیای امروز تولیدات صنعتی، سرعت، دقت و کاهش هزینههای ثانویه، سه ضلع اصلی موفقیت هر کارگاهی محسوب میشوند. سالهاست که روشهای سنتی جوشکاری مانند MIG (جوش متسحکم با گاز محافظ/CO2) و TIG (جوش آرگون) به عنوان استانداردهای اصلی اتصال فلزات شناخته میشوند. با این حال، محدودیتهای ذاتی این روشها از جمله سرعت پایین، ایجاد تغییر شکل حرارتی (دفرمه شدن قطعه) و نیاز به اپراتورهای فوقالعاده ماهر، سازندگان را به سمت فناوریهای نوین سوق داده است.
در این میان، تکنولوژی جوش لیزری فلزات به عنوان یک راهکار انقلابی ظاهر شده و به سرعت در حال تصاحب سهم بازار روشهای سنتی در کارگاههای صنعتی و خطوط تولید است. اما این فناوری دقیقا چطور کار میکند و چرا کارگاههای امروزی تمایل دارند تجهیزات قدیمی خود را ارتقا دهند؟
جوش لیزری چیست و چگونه کار میکند؟
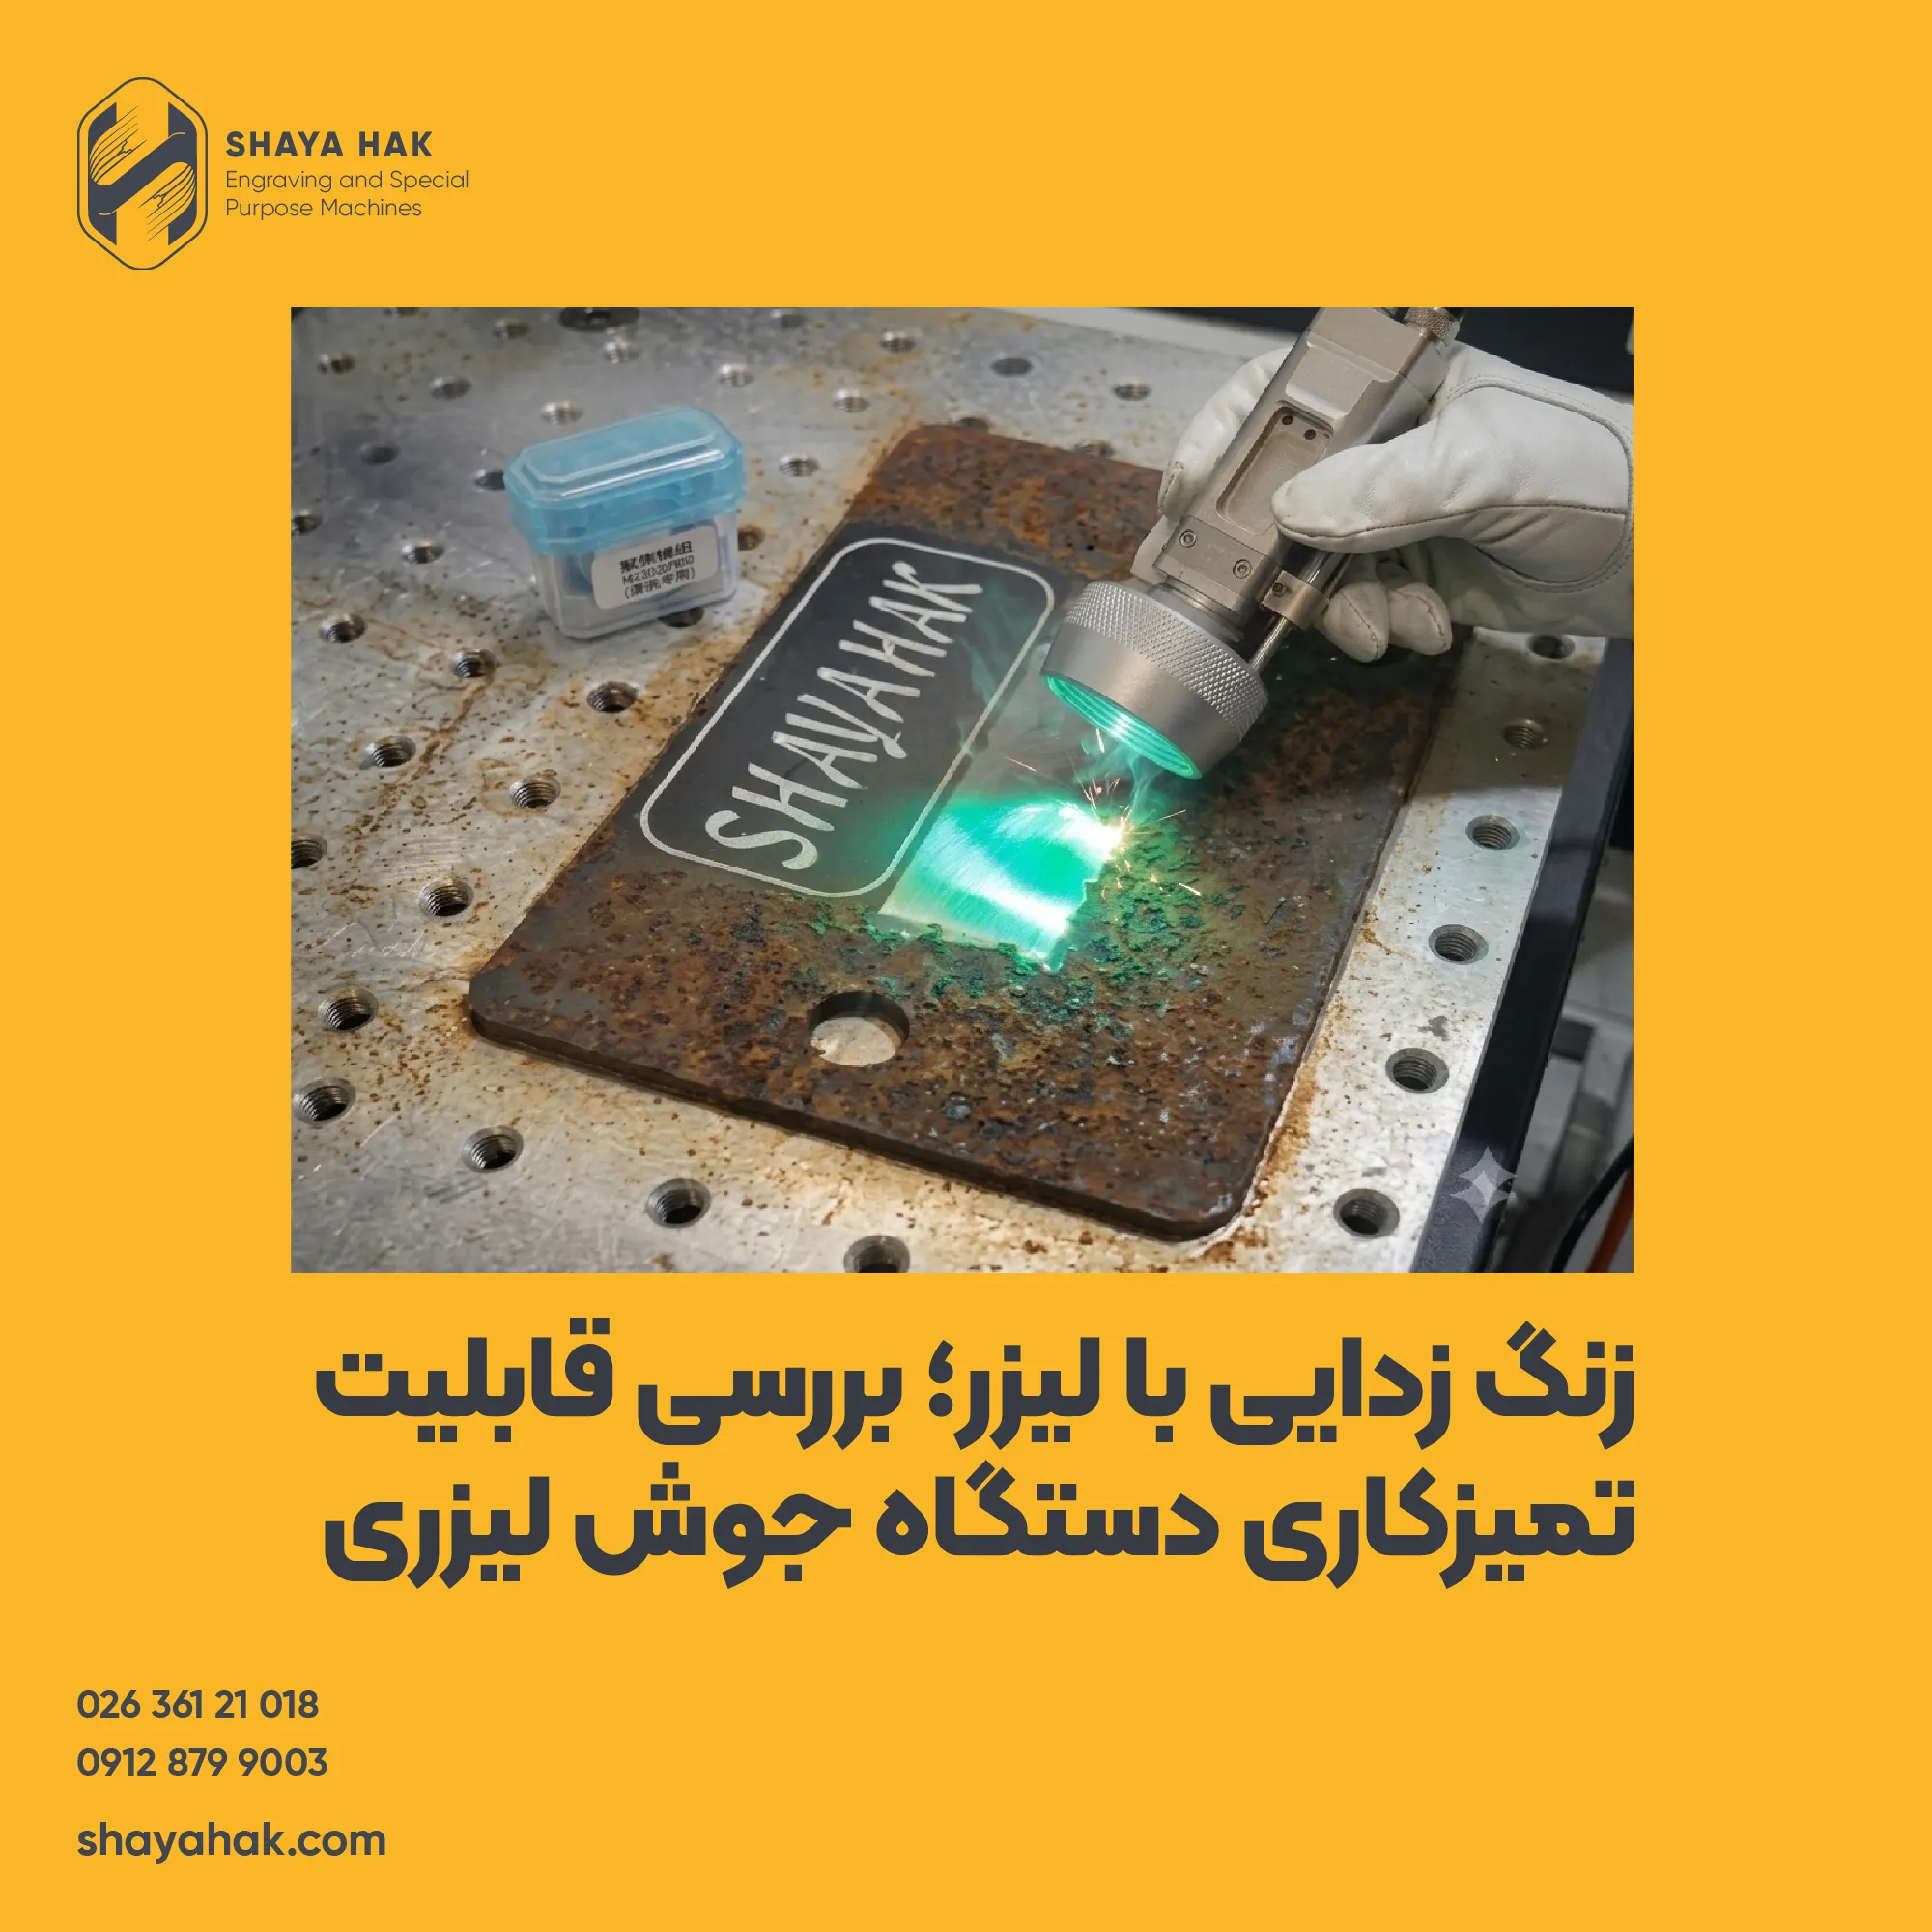
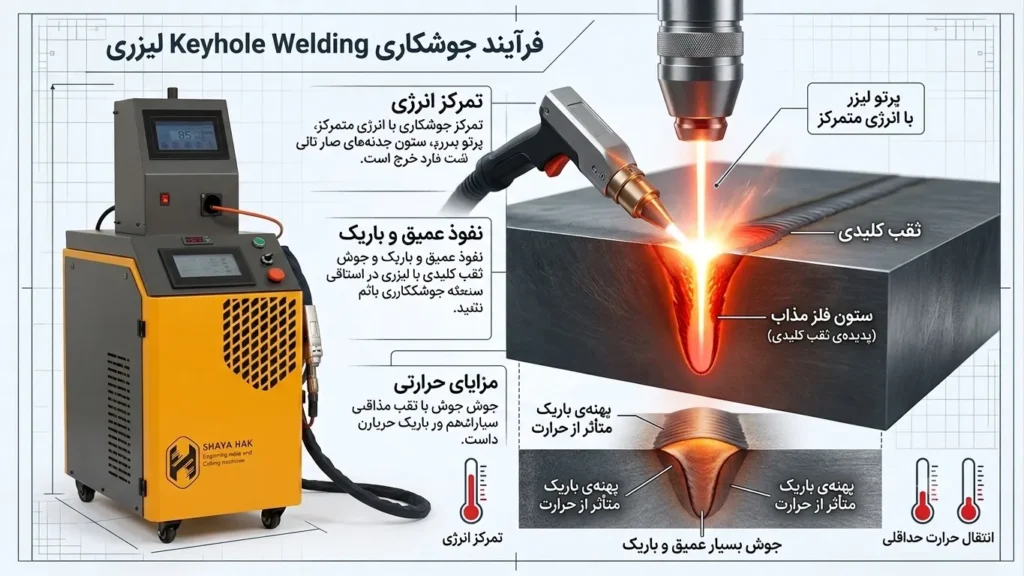
جوشکاری لیزری یک فرآیند اتصال ذوبی است که در آن از یک پرتو نور بسیار متمرکز و با چگالی انرژی بالا برای ذوب کردن لبههای فلز و ایجاد اتصال استفاده میشود. برخلاف روشهای سنتی که از قوس الکتریکی برای ایجاد حرارت بهره میبرند، در این سیستم انرژی نوری متمرکز حرارت را دقیقاً در نقطه اتصال آزاد میکند.
این تمرکز بالای انرژی باعث ایجاد پدیدهای به نام ثقب کلیدی (Keyhole Welding) میشود؛ پرتو لیزر در عمق فلز نفوذ کرده و یک ستون باریک از فلز مذاب ایجاد میکند. نتیجه این فرآیند، جوشی بسیار عمیق، باریک و با کمترین میزان انتقال حرارت به اطراف نقطه جوش است.
جوشکاری MIG و TIG چگونه کار میکنند؟
قبل از مقایسه بهتر است شناخت مختصری از این دو روش داشته باشیم.
جوشکاری MIG
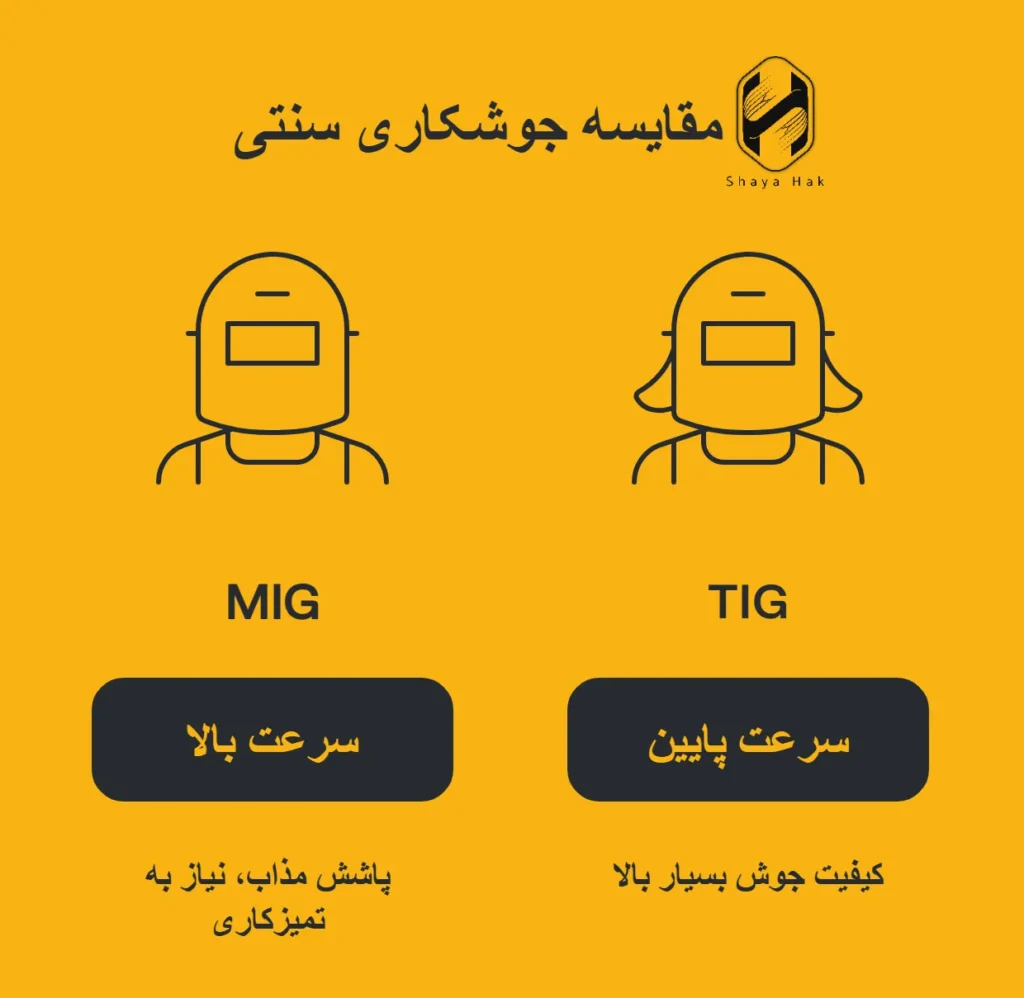
در روش MIG سیم جوش به صورت پیوسته وارد محل اتصال شده و همراه با گاز محافظ عملیات جوش انجام میشود. این روش سرعت بالایی دارد اما پاشش مذاب، نیاز به تمیزکاری و مصرف بالای سیم و گاز از معایب آن محسوب میشود.
جوشکاری TIG
در جوش TIG از الکترود تنگستن و گاز آرگون استفاده میشود. کیفیت جوش بسیار بالا است اما سرعت پایینتر بوده و انجام آن به مهارت زیادی نیاز دارد.
چرا جوش لیزری جایگزین روشهای MIG و TIG میشود؟
مقایسه کارکرد کارگاهی این سه فناوری نشان میدهد که چرا تمایل به استفاده از محصولات جوش لیزری روز به روز در حال افزایش است:
۱. سرعت اجرا و راندمان بینظیر
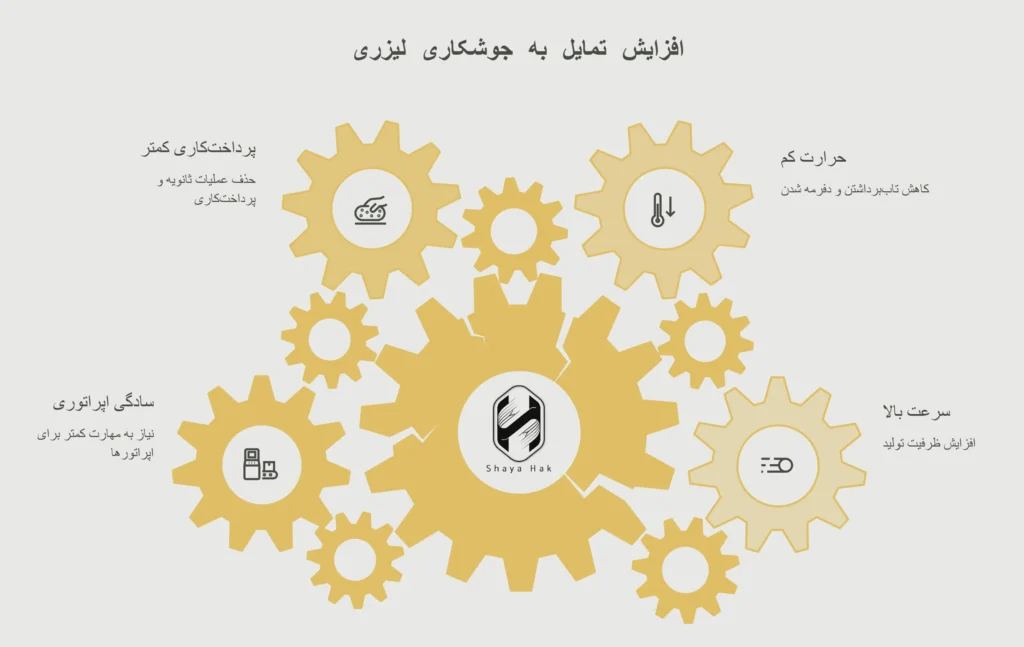
سرعت فرآیند در جوشکاری لیزری بین ۳ تا ۵ برابر سریعتر از روش TIG و چندین برابر روش MIG است. این سرعت بالا به معنای افزایش چشمگیر ظرفیت تولید کارگاه بدون نیاز به اضافه کردن شیفتهای کاری یا نیروی انسانی بیشتر است.
۲. منطقه تحت تاثیر حرارت بسیار کوچک
یکی از بزرگترین چالشهای جوشکاری MIG و TIG، انتقال حرارت گسترده به اطراف خط جوش است که منجر به تاببرداشتن، پیچیدگی و دفرمه شدن ورقهای فلزی (بهویژه ورقهای نازک استیل و آلومینیوم) میشود. انرژی متمرکز لیزر، انتقال حرارت به اطراف را به حداقل میرساند؛ در نتیجه قطعه نهایی بدون کوچکترین دفرمهشدن و با بالاترین کیفیت هندسی تحویل داده میشود.
۳. حذف عملیات ثانویه و پرداختکاری
جوش ناشی از عملکرد لیزر بسیار تمیز، ظریف و یکدست است. در روشهای سنتی، کارگاهها ناچارند زمان و هزینه زیادی را صرف گلزدن، فرزکاری، سنبادهزنی و پولیش قطعات پس از جوشکاری کنند. در سیستم لیزری، قطعه جوشخورده بلافاصله و بدون نیاز به هیچگونه پرداختکاری آماده ورود به مرحله بعدی تولید یا رنگآمیزی است.
۴. سادگی در اپراتوری
جوشکاری آرگون (TIG) نیاز به سالها تجربه و مهارت بالای دست دارد و پیدا کردن اپراتور حرفهای همواره یکی از چالشهای صاحبان کارگاههاست. در مقابل، کار با سیستمهای لیزری مدرن بسیار ساده است و یک اپراتور تازه کار با چند ساعت آموزش اولیه میتواند جوشهایی با کیفیت و یکنواخت ایجاد کند.
آیا جوش لیزری همیشه بهترین انتخاب است؟
خیر.
اگرچه جوشکاری لیزری مزایای زیادی دارد، اما انتخاب روش مناسب به عواملی مانند:
- نوع قطعه
- ضخامت فلز
- تیراژ تولید
- بودجه
- نوع صنعت
بستگی دارد.
برای بسیاری از خطوط تولید مدرن، سرمایهگذاری روی دستگاه جوش لیزری به دلیل افزایش بهرهوری، در مدت زمان مناسبی بازگشت سرمایه ایجاد میکند.
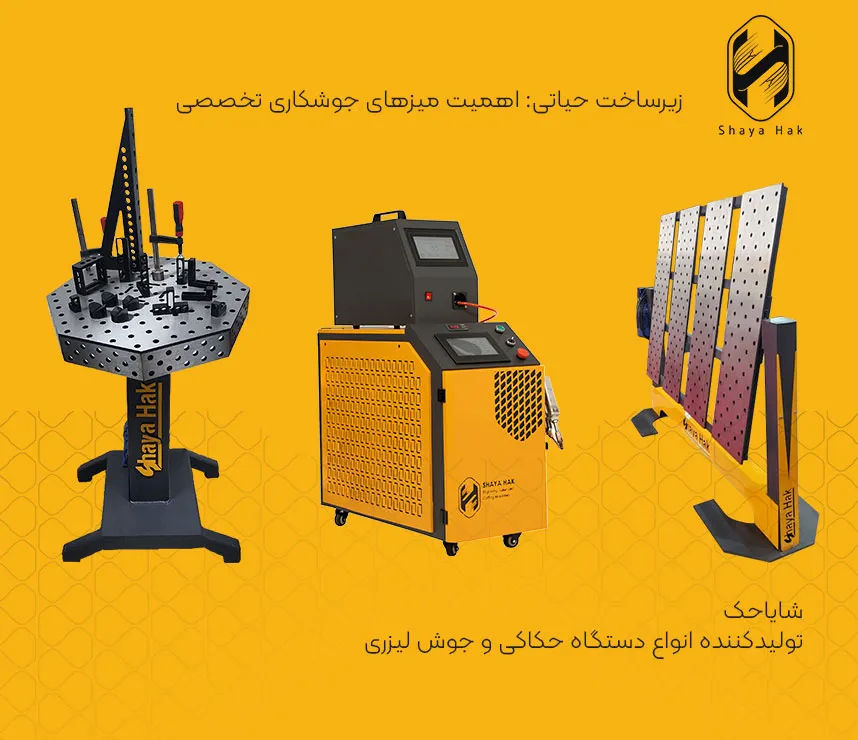
زیرساخت حیاتی: اهمیت میزهای جوشکاری تخصصی
هرچند دستگاه جوش لیزری سرعت و دقت فوقالعادهای دارد، اما بهرهوری کامل از این دستگاه نیازمند یک بستر استقرار قطعه کار استاندارد است. از آنجایی که پرتو لیزر بر مبنای فکوس دقیق کار میکند، کوچکترین تکان یا عدم تراز بودن قطعه میتواند کیفیت اتصال را کاهش دهد.
برای حل این چالش، طراحی و بهکارگیری میزهای جوشکاری تخصصی به یک ضرورت در کارگاهها تبدیل شده است. ویژگی منحصربهفرد این میزها در این است که تراشهها و ذرات مذاب جوش به سطح آنها نمیچسبد که این امر طول عمر میز را افزایش داده و دقت فیکسچرها را در درازمدت تضمین میکند.
برای پوشش دادن نیازهای مختلف ساخت، این تجهیزات کارگاهی در سه ساختار مهندسی تولید میشوند:
مدل سهبعدی (3D): این مدل با داشتن صفحات مشبک و سوراخهای دقیق سیستماتیک در پنج وجه (سطح رویی و دیوارههای جانبی)، امکان بستن پیچیدهترین فیکسچرها و قطعات سهبعدی را با بالاترین دقت فراهم میکند.
مدل هشتضلعی: یک طراحی ارگونومیک و هندسی ایدهآل برای کارگاههایی که قطعاتی با زوایای متنوع تولید میکنند و نیاز به دسترسی همهجانبه اپراتور یا بازوی رباتیک به قطعه کار دارند.
مدل روتاری (چرخشی): بهترین گزینه برای جوشکاری قطعات ، سیلندری، لولهها و مونتاژهای دقیق متوسط و سنگین در خطوط تولید. این سیستم به اپراتور اجازه میدهد بدون رها کردن ابزار جوشکاری، صفحه میز را بهطور یکنواخت بچرخاند یا زاویه آن را تا ۹۰ درجه تغییر دهد. این ویژگی با فراهم کردن موقعیت کاملاً ارگونومیک، خستگی اپراتور را در کارهای طولانیمدت به حداقل رسانده و دقت، ایمنی و کیفیت خط جوش را بهویژه در ساختارهای مدور به اوج میرساند.