در صنایع مختلف، درج اطلاعاتی مانند شماره سریال، تاریخ تولید، کد قطعه، لوگو و بارکد روی قطعات فلزی، یکی از مراحل حیاتی تولید است. ماندگاری این اطلاعات فرآیند ردیابی محصول و اصالت کالا را تضمین میکند. امروزه روش های حکاکی فلزات تنوع بالایی دارند و هرکدام برای ساختار تولیدی، جنس قطعه و بودجهای خاص طراحی شدهاند.
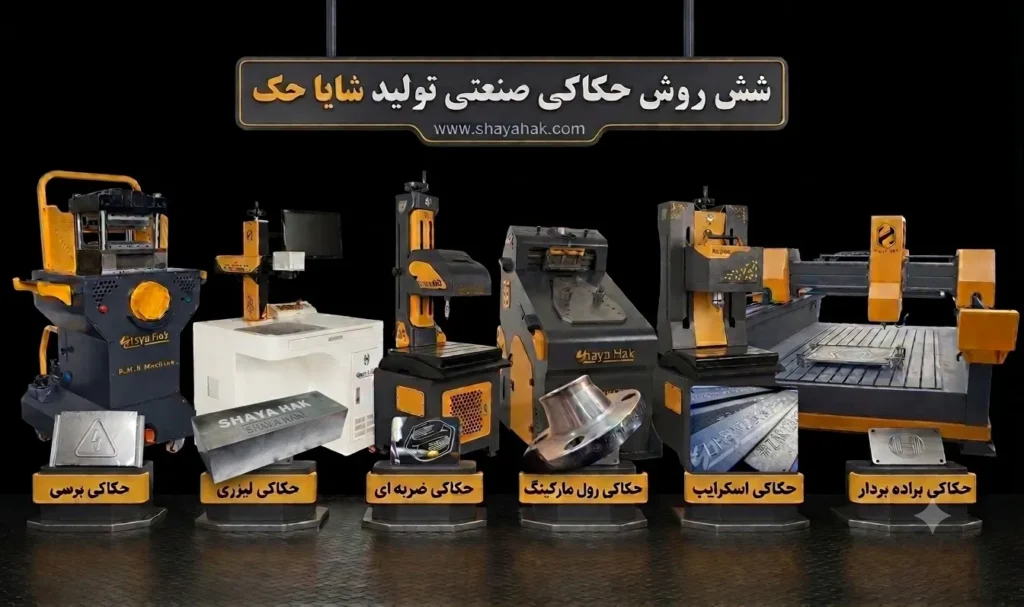
به طور کلی، روشهای استاندارد و صنعتی حکاکی روی فلزات را میتوان به ۷ دسته اصلی تقسیم کرد. در این مقاله تخصصی، به بررسی دقیق مکانیزم عمل، مزایا و معایب هر روش میپردازیم تا بتوانید بهترین انتخاب را برای خط تولید خود داشته باشید.
فاکتورهای کلیدی در انتخاب روش حکاکی مناسب
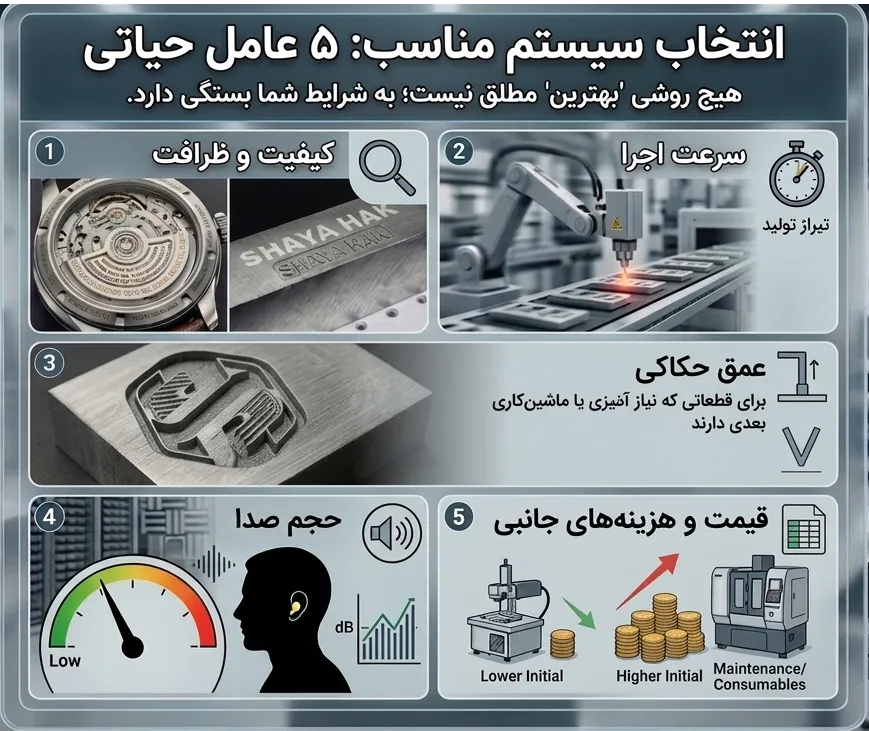
قبل از بررسی روشها، باید بدانید که هیچ روشی «بهترین» مطلق نیست؛ بلکه انتخاب سیستم مناسب به شرایط اختصاصی تولید شما بستگی دارد. در مدیریت یک خط تولید یا کارگاه، ۵ عامل حیاتی تعیینکننده هستند:
کیفیت و ظرافت: میزان تمیزی و خوانایی خروجی کار.
سرعت اجرا: تعداد قطعه حکاکی شده در دقیقه (تیراژ تولید).
عمق حکاکی: نیاز به عمق بالا برای قطعاتی که رنگآمیزی یا ماشینکاری بعدی دارند.
حجم صدا: میزان آلودگی صوتی دستگاه در محیط کارگاه یا فضاهای بسته.
قیمت و هزینههای جانبی: سرمایه اولیه خرید دستگاه و هزینههای نگهداری و قطعات مصرفی.
بررسی تخصصی ۷ روش اصلی حکاکی فلزات
۱. حکاکی ضربه ای، کوبشی یا سوزنی (Indent Marking)
این روش که به حکاکی سوزنی یا داتپین (Dot Peen) نیز معروف است، یکی از رایجترین و پرفروشترین سیستمهای حکاکی در صنایع سنگین و قطعهسازی است.
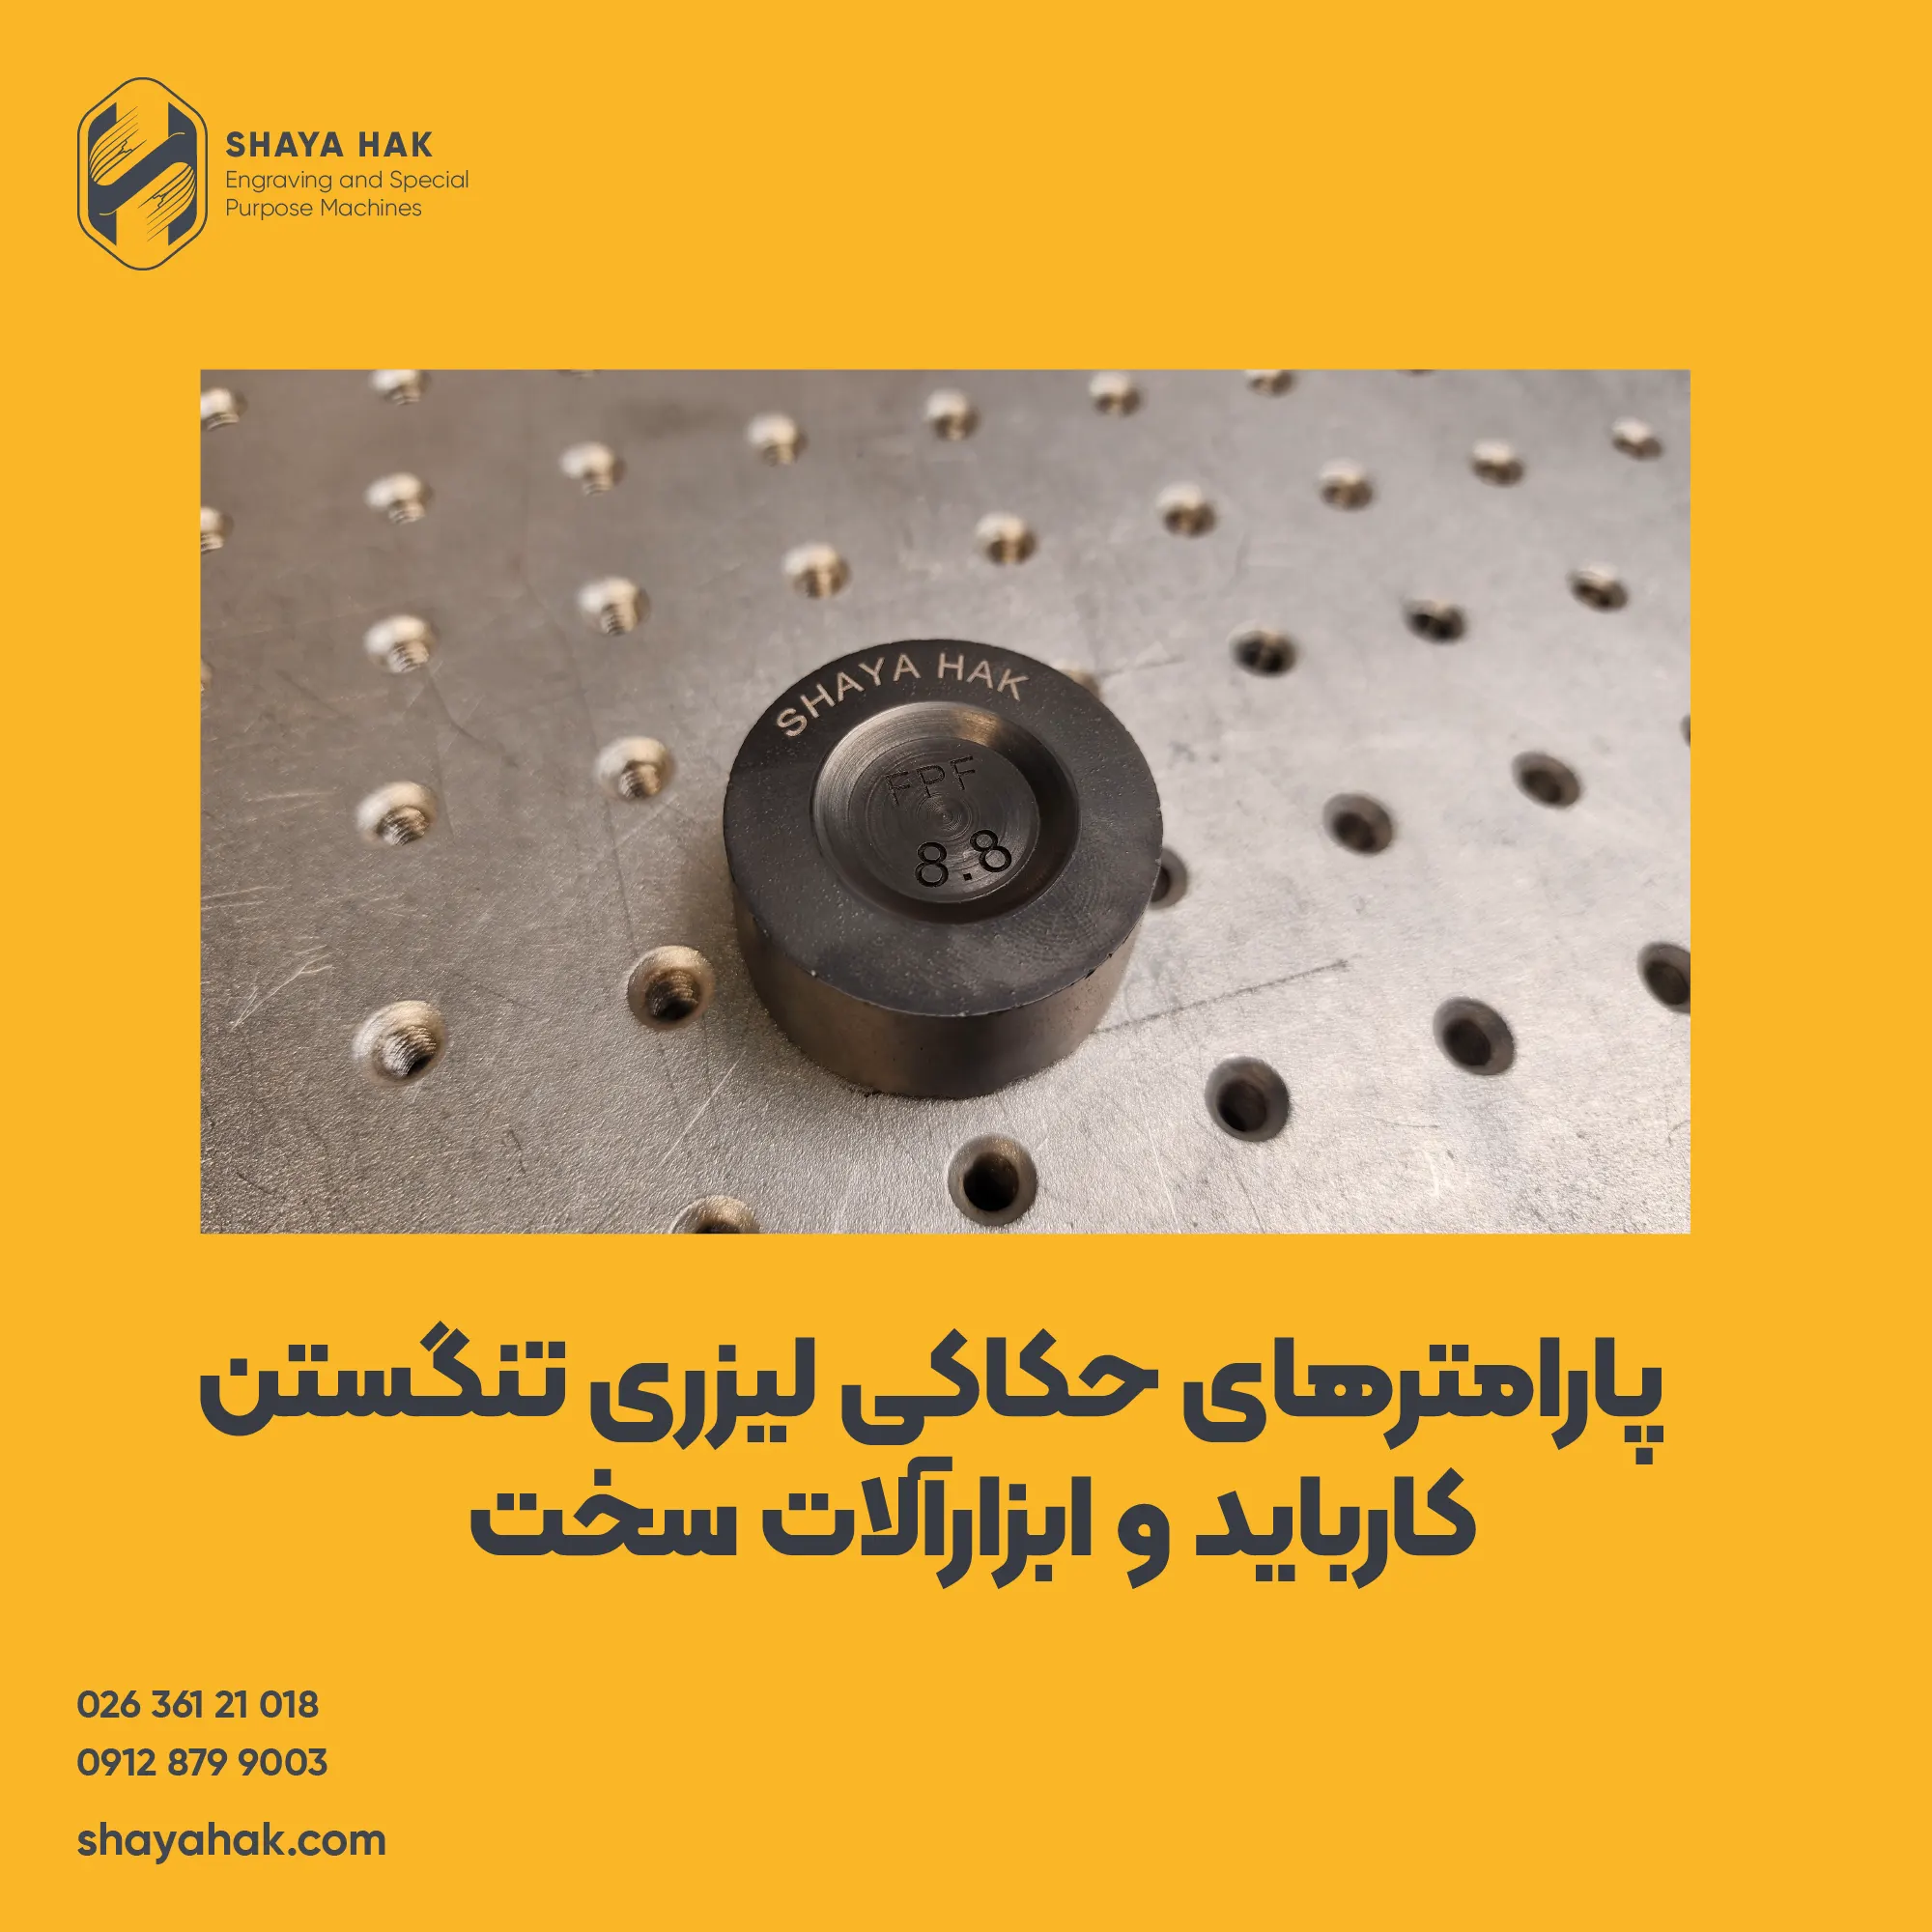
مکانیزم عمل: یک سوزن از جنس تنگستن کارباید با فرکانس بالا به سطح فلز ضربه میزند و با فشردهسازی موضعی سطح، طرح یا متن مورد نظر را ایجاد میکند. این روش روی انواع آهن، استیل، آلومینیوم، مس و پروفیلها کارایی دارد.
انواع سیستم محرک:
سیستم پنوماتیک (بادی): سوزن با فشار باد حرکت میکند. ویژگی آن اصطکاک پایین، دقت بالا و سرعت فوقالعاده است.
سیستم مگنتیک (الکترومگنتیک): سوزن با القای جریان الکتریکی در یک سلف به حرکت درمیآید. بزرگترین مزیت این سیستم، عملکرد بسیار کمصداتر نسبت به مدل پنوماتیک است که آن را برای فضاهای بسته مناسب میکند.
کاربردها: حک شماره شاسی و موتور خودرو، قطعات خودرو، دیسک، فلنج، لولهها، کپسولها و انواع پلاکهای صنعتی.
مزایا: سرعت بالا، کیفیت و ماندگاری فوقالعاده، هزینه مصرفی بسیار ناچیز، نگهداری آسان و سهولت در طراحی فیکسچر. معایب: ایجاد آلودگی صوتی (به ویژه در مدلهای پنوماتیک روی ورقهای نازک).
۲. حکاکی اسکرایب یا خراشی (Scribing)
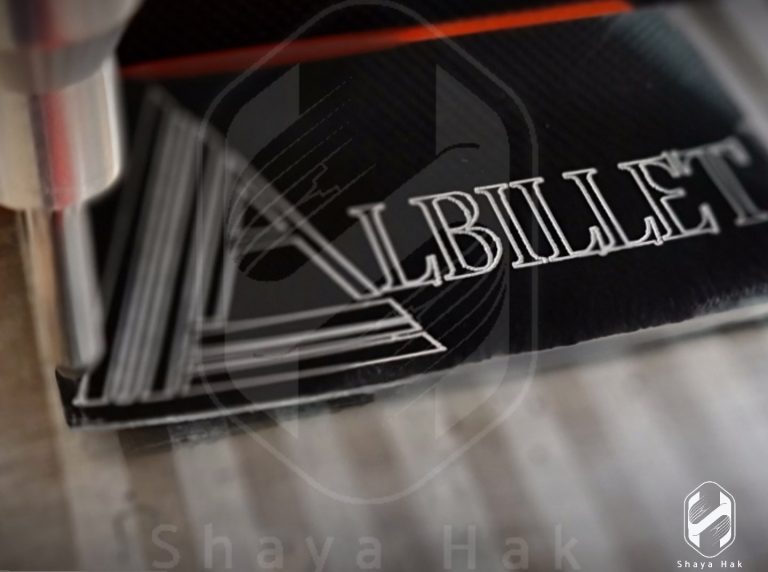
اگر به دنبال باکیفیتترین خروجی بدون کوچکترین آلودگی صوتی هستید، سیستم حکاکی خراشی مدرنترین گزینه است. این روش در خطوط تولید خودروسازان بزرگ دنیا برای حک شاسی استفاده میشود.
مکانیزم عمل: در این روش، سوزن تنگستن کارباید ابتدا در سطح فلز نفوذ کرده و سپس با اعمال فشار مداوم و کشش روی سطح (بدون ضربه زدن یا چرخش)، فلز را متناسب با طرح میخراشد. این سیستم توانایی حکاکی روی فلزات نرم تا فلزات سخت با سختی ۵۵ راکول را دارد.
کاربردها: حکاکی شاسی و اتاق خودرو در سالنهای مونتاژ، حکاکی انواع پلاک و قطعات حساس بدون ایجاد تنش مکانیکی شدید.
مزایا: عملکرد بیصدا، کیفیت فوقالعاده بالا و خطوط پیوسته، هزینه مصرفی کم و عمر بالای قطعات. معایب: سرعت پایینتر نسبت به روش ضربهای و فیکسچرسازی نسبتاً دشوارتر به دلیل نیاز به مهار کامل قطعه در برابر کشش.

۳. حکاکی رول مارکینگ (نورد غلطکی)
رول مارکینگ یک روش کاملاً مکانیکی و اختصاصی برای قطعاتی است که ساختار هندسی مدور یا تخت دارند و در تیراژ بالا تولید میشوند.
-
مکانیزم عمل: سمبههای فولادی که حروف یا طرح روی آنها به صورت برجسته ساخته شده، درون چنجر دستگاه قرار میگیرند. قطعه کار با فشار هیدرولیکی یا مکانیکی در اثر چرخش بین رولیکها قرار گرفته و طرح در یک حرکت رفت یا برگشت روی قطعه نقش میبندد.
-
کاربردها: به طور گسترده در صنایع تولید فلنج، اتصالات و قطعات گرد صنعتی استفاده میشود.
مزایا: سرعت فوقالعاده بالا (کمتر از چند ثانیه)، ایجاد عمق زیاد و ماندگار، بدون نیاز به کامپیوتر ، هزینه نگهداری بسیار کم. معایب: عدم امکان تغییر اتوماتیک شماره سریال (متغیر بودن نوشتهها نیاز به چنجرهای گرانقیمت دارد)
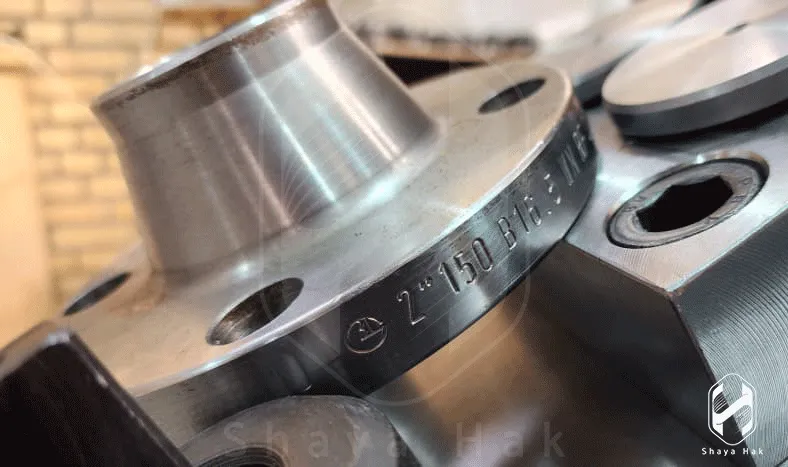
به عنوان نمونه، درج مشخصات ابعادی و کلاس کاری روی انواع فلنج های استاندارد ASME به کمک این روش با بالاترین کیفیت و سرعت انجام میگیرد تا خوانایی قطعه در درازمدت حفظ شود.
شرکت شایا حک اولین و تنها تولیدکننده دستگاه های حکاکی رول مارکینگ زنجیری ، رومیزی ، هیدرولیکی و.. به صورت تخصصی میباشد.
۴. حکاکی لیزری (Laser Marking)
یکی از لوکسترین، دقیقترین و منعطفترین روشهای حکاکی در صنعت امروز، استفاده از پرتو لیزر است. دستگاههای لیزر صنعتی عمدتاً به دو دسته فایبر (Fiber) و دیاکسید کربن (CO2) تقسیم میشوند که مدل فایبر به طور تخصصی برای فلزات و برخی غیرفلزات کاربرد دارد.
مکانیزم عمل: اشعه لیزر از طریق تحریک ماده مولد در یک سورس (منبع) تولید شده و از طریق فیبر نوری و آینههای گالوانومتر به لنز منتقل میشود. تمرکز پرتو روی سطح فلز باعث تغییر رنگ، سوزاندن یا تبخیر لایه سطحی فلز شده و طرح را با دقت میکرونی اجرا میکند.
کاربردها: در اکثر صنایع و کارخانه ها ، حکاکی قطعات الکترونیکی، تجهیزات پزشکی، ابزارآلات دقیق، هدایای تبلیغاتی، لوگو و بارکدهای دوبعدی (QR Code) با تراکم بالا. عدم نیاز به فیکسچر سازی در اکثر قطعات
مزایا: کیفیت و ظرافت مینیاتوری، ایجاد تغییر رنگ متمایز و شیک، سرعت بسیار بالا، بدون صدا و بدون نیاز به هیچگونه قطعه مصرفی مکانیکی. معایب: سرمایه اولیه بالا برای خرید دستگاه، هزینههای تعمیرات بالا در صورت آسیب به سورس لیزر

۵. حکاکی براده برداری (CNC Milling / Engraving)
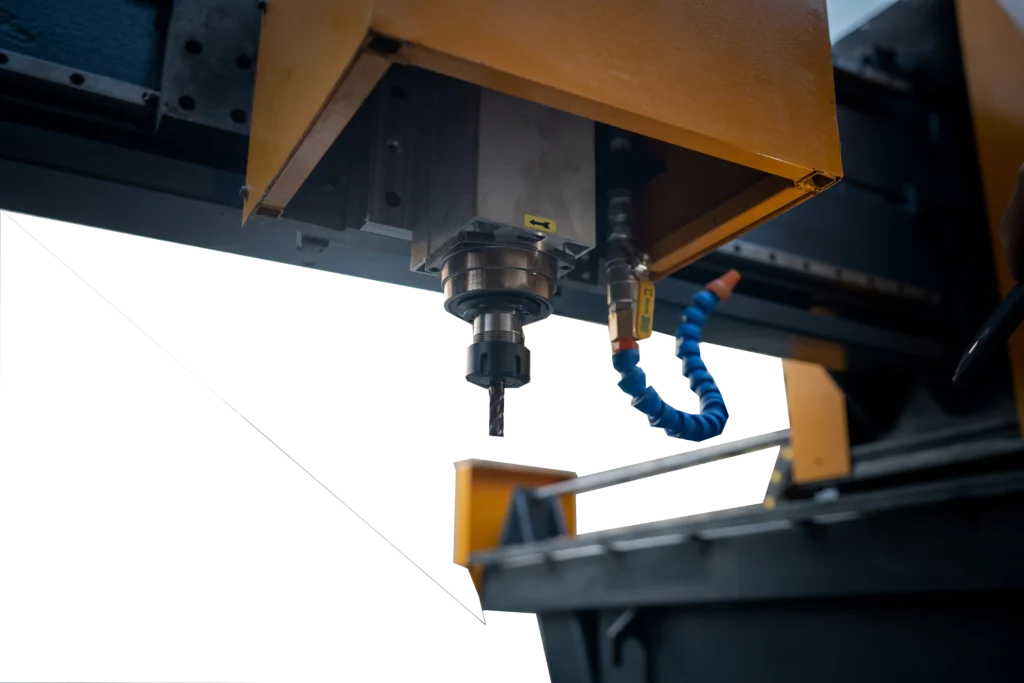
این روش که معمولاً توسط دستگاههای فرز سیانسی کوچک یا مکانیکی با ساختار دروازهای (Gateway) انجام میشود، بر پایه حذف فیزیکی ماده استوار است.
مکانیزم عمل: یک ابزار برشی چرخنده (تولار یا اسپیندل) با نفوذ در قطعه کار، از روی سطح فلز برادهبرداری میکند تا مسیر طرح یا متن خالی شود. این سیستم برای حکاکی روی پلاکها در سایزهای بسیار کوچک (به صورت تجمیعی و همزمان) یا قطعات بسیار بزرگ کاربرد دارد.
کاربردها: ساخت تابلوهای راهنما، پلاکهای ضخیم برنجی و استیل، و قطعاتی که نیاز به عمق هندسی مشخص دارند.
مزایا: دقت ابعادی بالا، امکان ایجاد عمقهای بسیار زیاد و سطوح شیبدار (سه بعدی).
معایب: سرعت پایین فرآیند، تولید براده و ضایعات، نیاز به تعویض و تیز کردن مداوم ابزار برش (مته).
۶. حکاکی پرسی (Press Marking)
حکاکی پرسی از قدیمیترین، سادهترین و غیرهوشمندترین روشهای مکانیکی است که هنوز در برخی کارگاههای سنتی استفاده میشود.
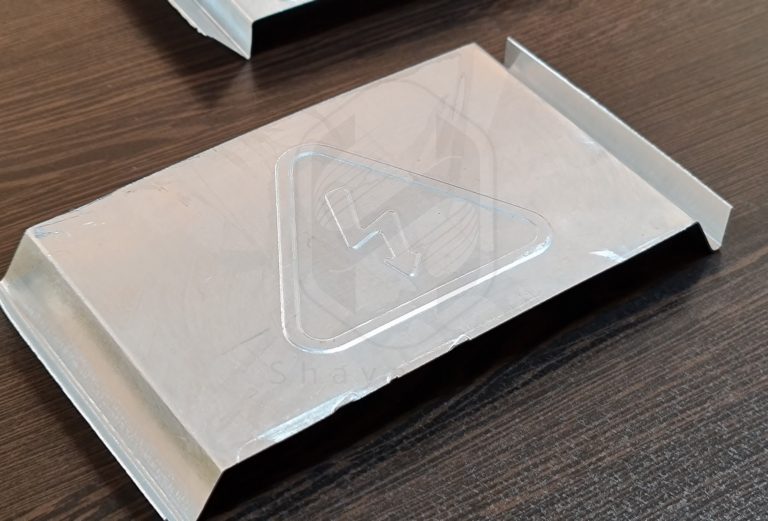
مکانیزم عمل: یک قالب یا سمبه فولادی حاوی طرح، با فشار ناگهانی و سنگین یک پرس (هیدرولیک، پنوماتیک یا دستی) روی قطعه کوبیده میشود تا اثر خود را بر جای بگذارد.
کاربردها: صنایع قطعهسازی با تیراژ بالا و طرح کاملاً ثابت، مانند درج علامت استاندارد یا لوگوی ساده روی ورقهای فلزی.
مزایا: سرعت انجام کار بسیار بالا (در کسری از ثانیه). معایب: ثابت بودن طرح و عدم امکان سریالزنی اتوماتیک، عدم یکنواختی عمق حکاکی در صورت ناهموار بودن سطح قطعه، اعمال استرس مکانیکی شدید به قطعه و احتمال دفرمه شدن آن.
۷. حکاکی الکتروشیمیایی (Electrochemical Marking)
این روش یک راهکار اقتصادی و شیمیایی است که بر پایه واکنشهای الکتریکی عمل میکند و نیازی به بدنه مکانیکی سنگین ندارد.
مکانیزم عمل: ابتدا یک شابلون یا کلیشه از طرح مورد نظر (مثلاً لوگوی شرکت) ساخته شده و روی فلز قرار میگیرد. سپس با استفاده از یک محلول الکترولیت هدایتکننده و اعمال جریان الکتریکی ضعیف توسط پد دستگاه، یک فرآیند اکسیداسیون کنترلشده روی سطح فلز رخ میدهد که منجر به تغییر رنگ و حک طرح میشود.
کاربردها: درج لوگو روی کارد و چنگال، ابزارآلات دستی ساده، قطعات کوچک استیل و مواردی با تیراژ محدود.
مزایا: قیمت بسیار پایین دستگاه و راهاندازی اولیه ارزان، بدون ایجاد تنش یا تغییر شکل در قطعه. معایب: عمق حکاکی بسیار ناچیز (در حد میکرون)، عدم امکان تغییر شماره سریال یا متون متغیر، فرآیند دستی و کند، وابستگی دائم به کلیشه سازی و مواد شیمیایی.

جدول مقایسه کاربردی روش های حکاکی فلزات
برای جمعبندی و انتخاب سریعتر، ویژگیهای عملکردی ۴ روش اصلی بازار را در جدول زیر مقایسه کردهایم:
روش حکاکی | سرعت | عمق حکاکی | میزان صدا | قطعه مناسب |
|---|---|---|---|---|
حکاکی ضربه ای | خوب و قابل قبول | بالا | متوسط | تمامی فلزات و قطعات صنعتی |
حکاکی اسکرایب | متوسط | متوسط | بی صدا | خودرو سازی ها و پلاک های صنعتی |
رول مارکینگ | فوق العاده سریع | بسیار بالا | کم | مخصوص فلنج و اتصالات |
حکاکی لیزری | بسیار سریع | کم تا متوسط | بی صدا | تمامی فلزات ، قطعات صنعتی و برخی غیر فلزات |
پرسش و پاسخهای متداول (FAQ)
برای محیطهای کارگاهی کوچک و فضاهای بسته که محدودیت صدا دارند، کدام روش مناسبتر است؟
در این محیطها، دستگاه حکاکی لیزری بهترین و منطقیترین گزینه است. با اینکه روش خراشی (اسکرایب) هم بیصدا است، اما به دلیل قیمت بالا و سرعت پایین، برای کارگاههای کوچک توجیه اقتصادی و تولیدی ندارد. لیزر علاوه بر عملکرد کاملاً بیصدا، سرعت بالا و انعطافپذیری فوقالعادهای را بدون آلودگی صوتی فراهم میکند.
چرا روش رول مارکینگ برای قطعات سنگین مانند فلنج و اتصالات صنعتی ترجیح داده میشود؟
حکاکی روی قطعات سنگینی مثل فلنج در هر روش دیگری، نیازمند اتصال قطعه به محور سوم (روتاری) است که فرآیند لود و آنلود (بارگذاری و برداشتن) قطعه را بسیار سخت، زمانبر و خستهکننده میکند. در رول مارکینگ که یک استاندارد بینالمللی است، اپراتور فقط قطعه را روی محل حک قرار داده و پدال را فشار میدهد. این دستگاه در کمتر از ۴ ثانیه، عمقی را روی فلنج ایجاد میکند که هیچکدام از ۶ روش دیگر قادر به ایجاد آن نیستند.
تفاوت اصلی حکاکی لیزری فایبر و CO2 چیست؟
لیزر فایبر طول موجی متناسب با جذب در ساختار فلزات دارد و برای حکاکی و برش انواع فلز طراحی شده است. در مقابل، لیزر CO2 برای مواد غیرفلزی مانند چرم، چوب، پلکسی و شیشه کاربرد دارد و روی فلزات خام اثری نمیگذارد.
معایب و محدودیتهای روش الکتروشیمیایی چیست؟
اگرچه دستگاه الکتروشیمیایی قیمت خرید اولیه بسیار پایینی دارد، اما هزینه مواد مصرفی (مانند شابلونها و محلولهای شیمیایی) در آن بالا است. علاوه بر این، این روش کاملاً دستی و کند بوده و فقط روی فلزات رسانا قابلیت اجرا دارد؛ در نتیجه برای خطوط تولید متغیر یا قطعات غیررسانا اصلاً کارآمد نیست.
در چه مواردی باید از روش حکاکی برادهبرداری (CNC) استفاده کرد؟
زمانی که علاوه بر خوانایی نوشته، نیاز به ایجاد عمق هندسی مشخص، شیارهای عمیق یا طرحهای سهبعدی واقعی روی فلزات ضخیم (مانند برنج و استیل) باشد، سیستم برادهبرداری انتخاب میشود.